第四版:生产技改

801车间:包装联线技改 降本减耗提效
刊发日期:2026-08-31 阅读次数: 作者:李云阶 语音阅读:
日前,为破解包膜产品工序繁杂、产能偏低、质量管控难度大等生产痛点,满足持续增加的市场订单需求,801车间设备管理团队组建技术攻关小组,通过盘活闲置资源、优化操作流程、创新连线模式,成功实施包装联线技改。
前期,801车间1H、4H生产线生产PP安瓿包膜产品时未实现连线生产,依赖人工作业集中进行开盒装盒。物料堆放区域现场杂乱且运输路线长、周转频次高。操作点位分散,作业人员需穿插两条生产线完成小盒三期打印,劳动强度大,现场管理难度大,且存在产品混批、打印偏差等隐患,严重制约车间产能释放、节能降耗、质量管理、标准化管理等工作。
车间技术攻关小组精准研判、靶向发力,通过跨车间沟通协调,调拨输送线及配套设施,对现场零散设备进行重新规划布局,实施连线生产自动输送技改。攻关小组创新完成动态称、激光喷码与装盒装箱连线改造,增设换道气缸设备,告别手动摆放打码方式,实现打码自动化。此项改造打破员工经验操作局限,实现小盒打码位置统一和高清晰度,减少了纸盒损耗,降低了生产耗材成本。同时操作定点化也杜绝了作业人员穿插生产线进行操作的现象,降低了员工劳动强度,消除了人流物流交叉带来的质量隐患。
此次技改全程零成本投入,推动了降本增效、质量管控、现场管理、基层创新等工作深入开展。1H生产线后包装工序每批生产时长缩短1个小时,生产效率提升16%,减员2人;4H生产线后包装工序由两班生产优化为单班生产,生产效率提升50%,减员4人,真正实现减员、降耗、提效多重目标。同时从源头解决物料散落、堆放杂乱等问题,生产现场规整度显著提升;通过减少人工介入、删减半成品暂存步骤,有效防范产品混批风险,质量管控显著提升;生产流程优化后,减少换产耗时,为车间连续化、规模化生产夯实根基。
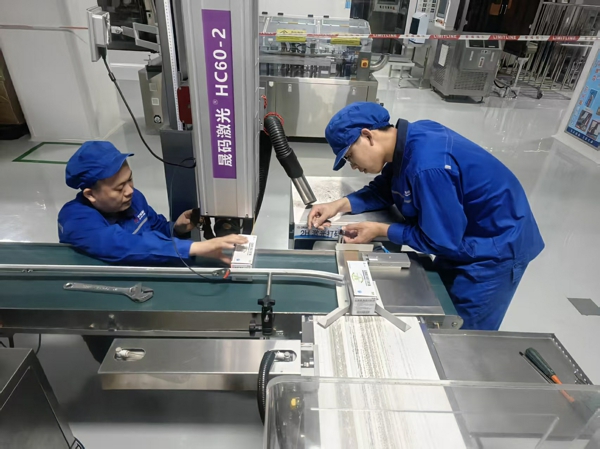
801车间技改(宋付豪)