第四版:生产技改


日前,205车间完成灌封岗位焊盖机下夹手弹簧机构专项改造,打通生产、质量、成本、安全四重堵点,单线每天节约工时75分钟,废品率降低0.5%,每月节省备件成本2000元左右,设备故障性停机清零,杜绝维修安全隐患。
在灌封一体化生产线中,焊盖机夹手机构是瓶体转运、组合盖对接、加热封盖的核心关键部件,机构运行稳定性直接影响流水线连续性、成品合格率、生产成本与岗位作业安全。车间原有焊盖机下夹手采用短距独立拉簧设计,在高频往复开合作业条件下,拉簧拉伸负荷大、极易产生金属疲劳,存在严重断裂隐患。弹簧断裂后夹手受力失衡,无法精准定位组合盖,易出现瓶体交接失败、设备紧急停机等情况,偏移盖体贴合加热片后易发生碳化,提高不合格品率,且增加异物掉落风险,每天产生落地、烤黑、烫漏等情况废品200余瓶。同时设备维修频次高、备件消耗量大,工位狭小高温、换簧作业风险高,叠加高频停机、产品报废、批量复检等问题,严重制约车间生产效率提升。
车间灌封组大组长吴振对于上述情况看在眼里、急在心里,向领导立下军令状,带领大组设备员、班长及主操手组成攻坚小组,于2026年初开始攻关。他们细致摸排问题根源,生产期间全程跟踪夹手开合工况、详细记录弹簧断裂频次、断口形式及故障衍生的质量与安全问题,先后制定多组技改方案,并利用夜班班后时间和公休逐一验证方案可行性。有几次当他完成验证时,白班人员已经到岗。他去餐厅吃过早饭后又继续回到岗位观察设备运行。经过连续多日观察,他总结出故障核心根源:原有单夹手单弹簧布局、弹簧柱间距受限、弹簧有效区过短、拉伸形变过载。小组据此最终敲定结构优化的技改方案,拆除冗余弹簧立柱,实现两套夹手共用一根拉簧,将弹簧延长以降低单位拉伸拉力,从源头缓解金属疲劳,兼顾生产工艺、设备耐用性与运行稳定性。
改造过程中,小组成员首轮用弹性皮筋替代金属弹簧,适配高温生产工况失败;第二轮微调夹手开合张口,依旧无法解决断簧难题且影响瓶体交接工艺。小组成员没有灰心放弃,结合设备机械结构反复研讨,精准拆除多余弹簧柱、优化弹簧安装点位,反复核验夹手开合力度、瓶体对接精度、弹簧受力状态,大家轮流休息、技改不停,接续奋战72小时最终完成全部改造调试。
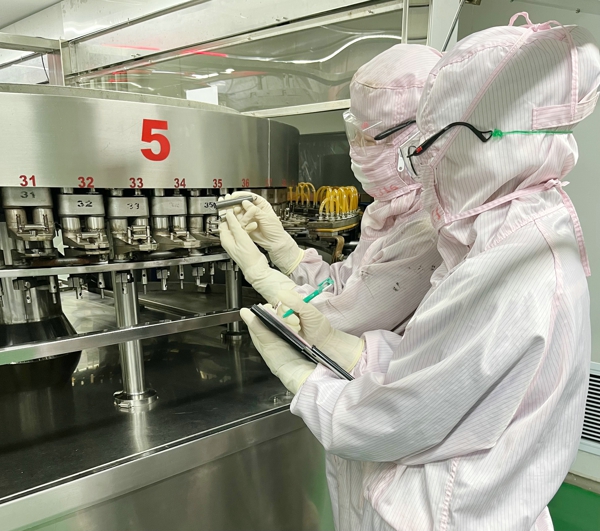
205车间技改 (朱艳卿)