第六版:子公司风采

普瑞森HC车间60吨重型制桶设备投入运行
刊发日期:2026-08-31 阅读次数: 作者:刘素静 语音阅读:
日前,普瑞森HC车间新购置60吨重型制桶中空成型机完成设备调试及操作专项培训,正式投入运行。
车间原有设备成型速度慢,无法满足透析液连续化生产需求,长期制约产能提升,拉高综合生产成本。为破除这一生产瓶颈,车间启动设备升级改造工作,提前选派8名技术骨干赴厂家深度参与新设备设计、制造及程序调试,并同步推进设备核验、施工方案编制等全流程筹备,为后续的技改方案高效落地奠定了坚实基础。
本次引进的新设备是国内医疗器械行业首台双工位单次成型8件成套装置,与旧设备相比具有四大核心优势:一是产能大幅扩容,日产量提升2.4倍,达27648个,且可优化为双班集中生产。二是节能降耗显著,高性能伺服驱动系统大幅降低生产能耗,三层共挤工艺实现废料100%回收,桶身增设加强筋有效减少储运损耗。月均节电13.22万元,综合能耗利用率提升62.55%,人工费用下降18.7%。三是运维水平更高,设备采用成熟的吹塑成型工艺,核心配件为德日原装进口,故障率低,运行稳定,保障成品品质。四是智能自控升级,PLC智能中控系统实现全工序自动联动,具备故障预警和参数一键可调功能,大幅减少人工干预与操作失误。
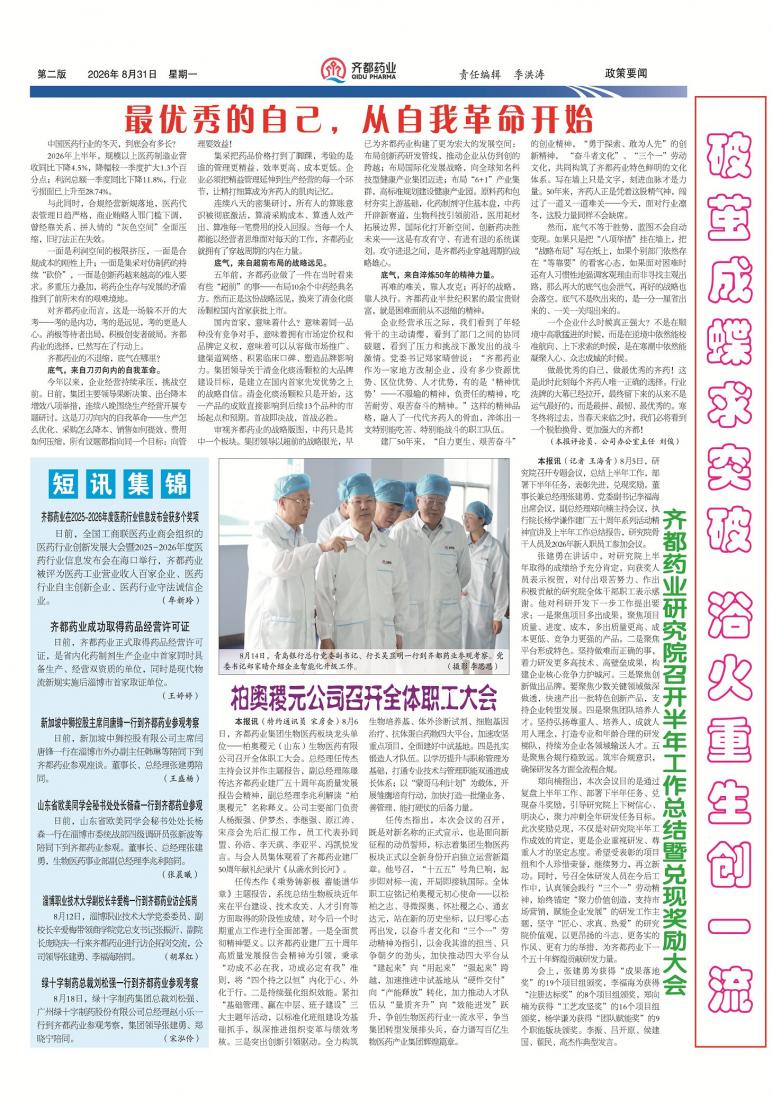
本次技改面临众多困难考验:整机重达60吨,对位安装精度标准严苛;车间内部空间狭小,大型吊装机械无法进场作业。车间迎难而上,创新采用液压分段顶升、专用工装推移、多人协同微调等施工工艺,全程以毫米级标准严控安装偏差。大家各司其职、协力攻坚,有人安装设备,有人统筹进度,有人管控现场安全,有人校准位移数据,有人整理现场,有人疏通运输通道。全体技改人员顶着酷暑接力奋战近30小时,顺利完成老旧中空成型机拆除清运及60吨重型制桶中空成型机安装就位。
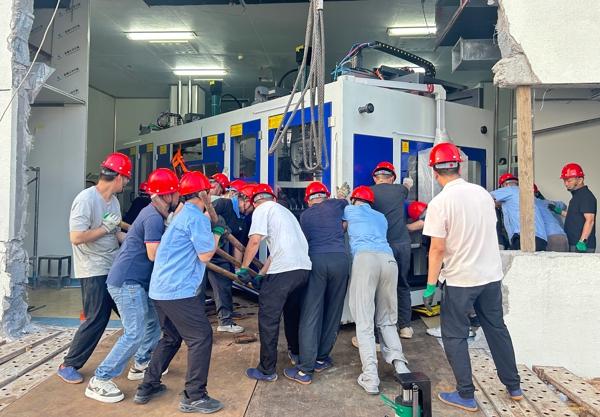
普瑞森制桶中空成型机安装(刘素静)