第五版:生产管理

203车间:灭菌布局优化 提质降耗增效
刊发日期:2026-09-30 阅读次数: 作者:杜靖毅 语音阅读:
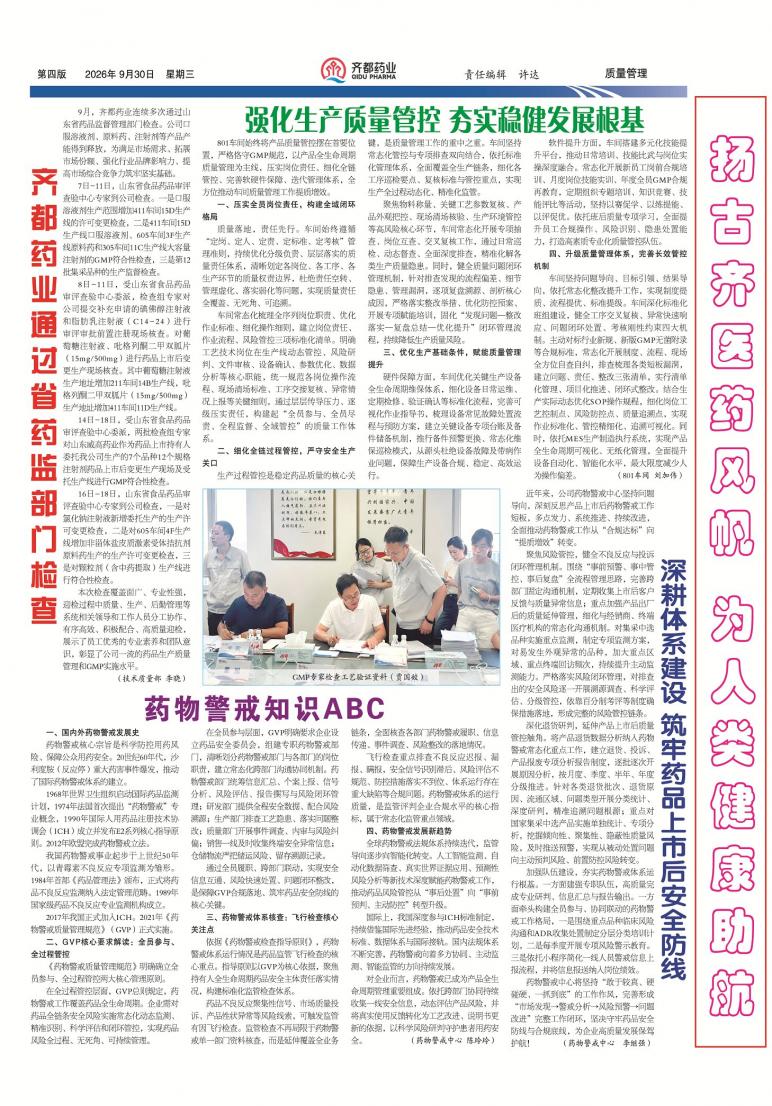
为破解生产运行瓶颈,消除生产过程设备隐患,近期,203车间灭菌岗位针对性开展设备布局与线路优化改造,通过对生产设备进行系统性调整,解决了生产过程中机器人运行干涉、输送线频繁启停卡顿、误判压瓶、倒瓶等问题,降低了设备故障风险,减少了产品浪费与设备损耗,提升了生产效率与运行平稳性,为车间提质增产筑牢坚实基础。
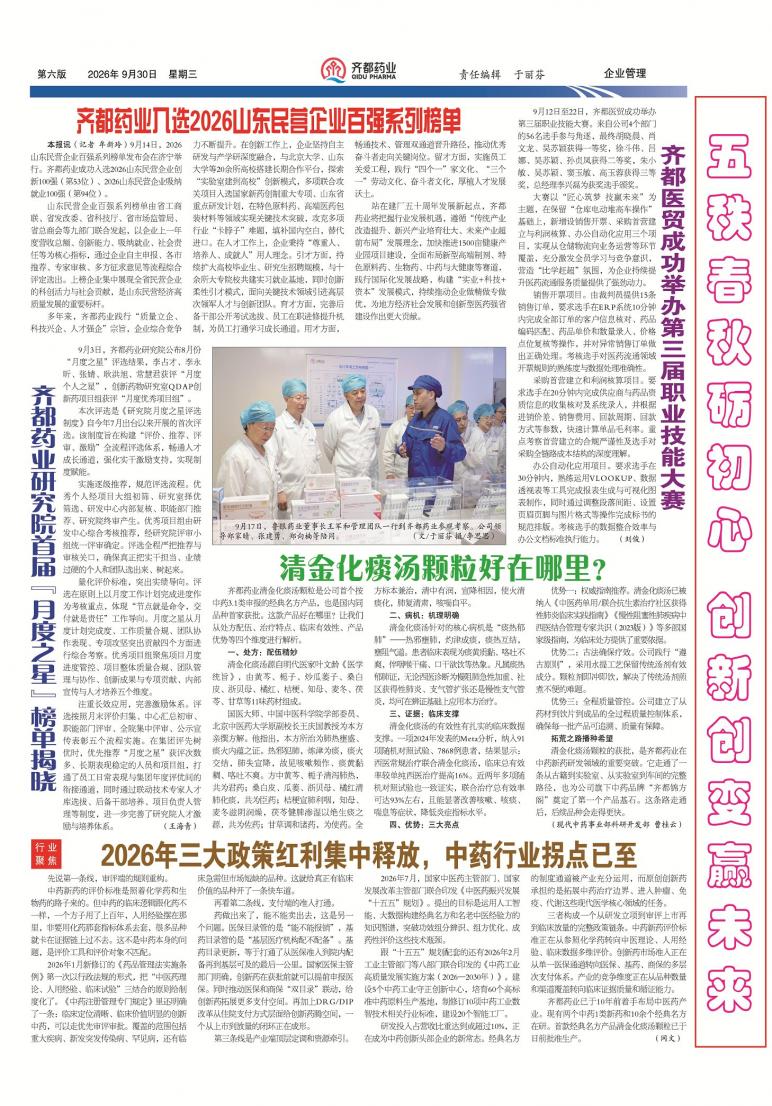
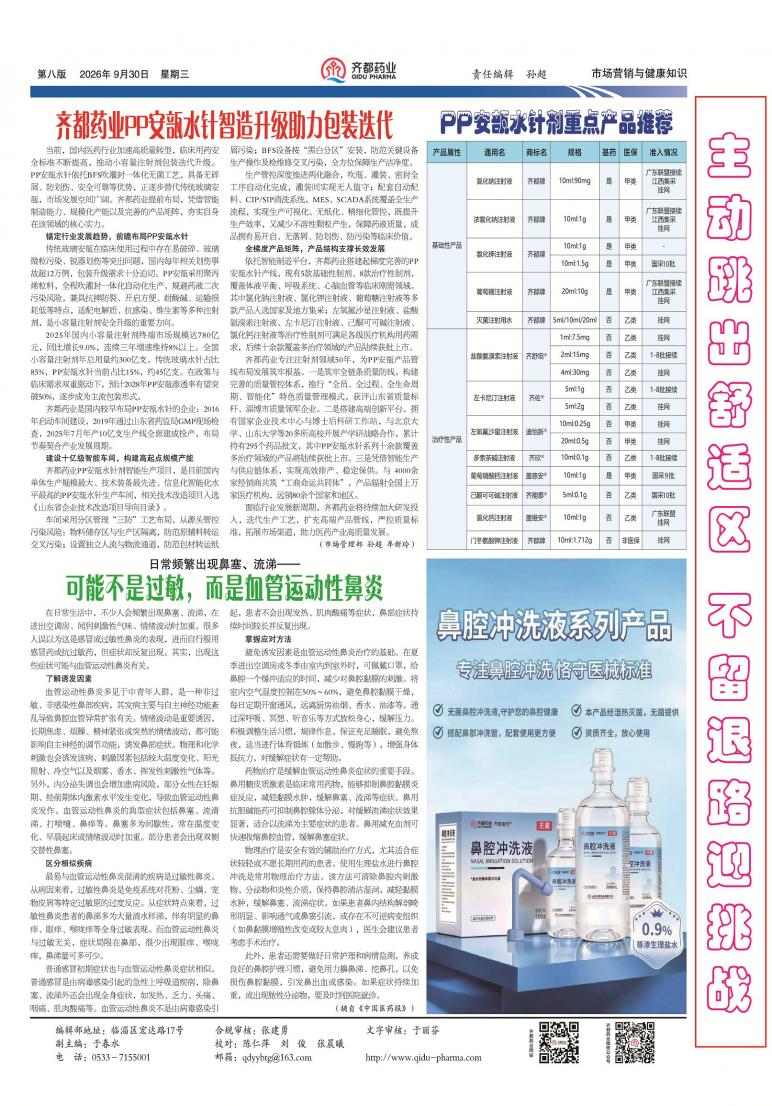
在设备布局与空间优化方面,一是后移除水机,有效拓宽输送线作业空间。二是拉大输送线合流位置与机器人放置点位的间距,优化产品流转路径,输送流程更加科学、顺畅。三是将输送线结构由单轨U型弯道改造为双线并排输送,减少了机器人取瓶完成后等待时间,提升了灭菌后塑瓶输送承载能力。
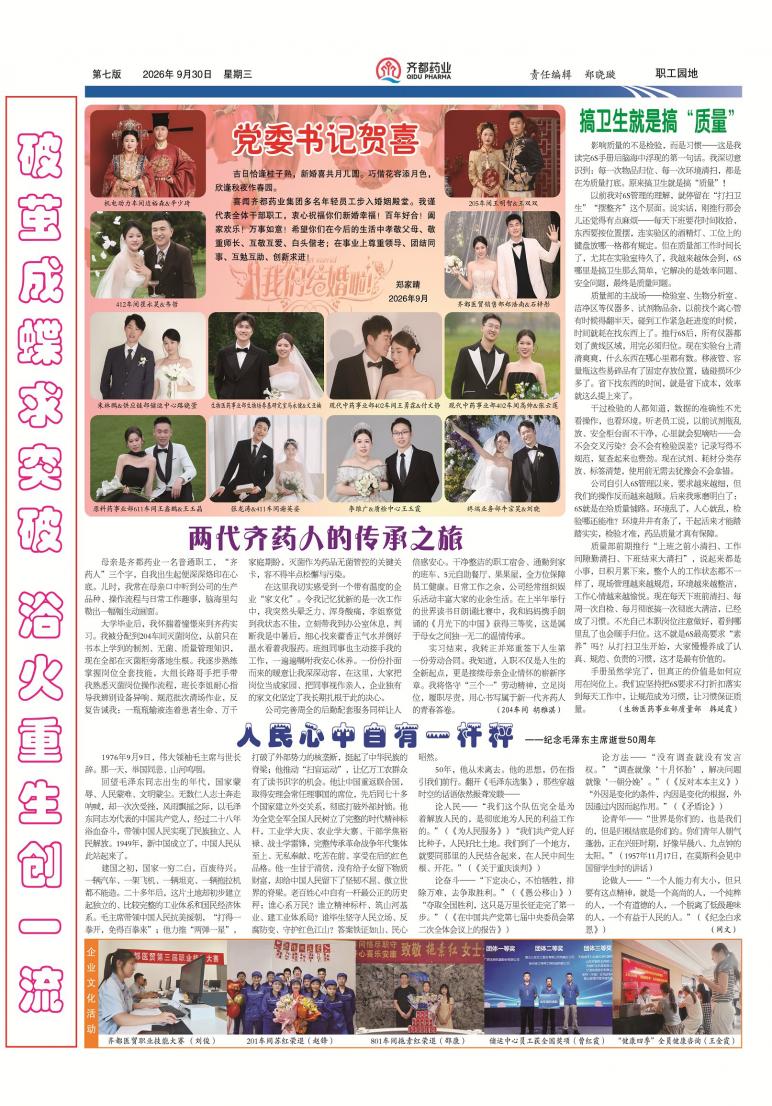
在机器人放瓶作业环节,车间技改人员经过多次讨论、反复调试,最终决定全面优化运行程序与动作逻辑,摒弃原有“输送线电机停止执行放瓶”作业模式,实现机器人与输送线同步动态运行,输液瓶放置全程无需停止,彻底解决了设备频繁启停引发的倒瓶故障,大幅降低设备损耗,全面提升了输送线连续化、自动化作业水平。
在输送线上增设多组检测用光电元器件,全方位强化各分道塑瓶产品的识别与检测精度,有效规避信号误判导致的压瓶、挤瓶等问题,减少物料损耗和设备异常停机频次,保障生产流程连续、平稳、高效,降低生产运维成本。
下一步,203车间将聚焦生产过程中的痛点、堵点、难点问题,持续深挖设备潜能,全面推进工艺优化、设备技改与技术革新,不断夯实生产保障能力,为车间生产高质量、高效率、稳定有序运行提供有力支撑。